تماس فوری
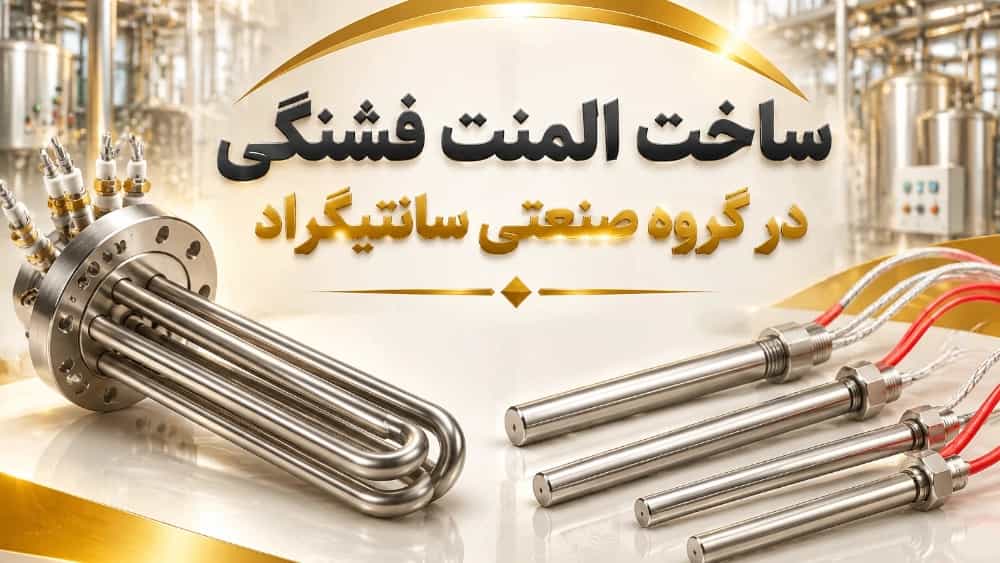
ساخت المنت فشنگی؛ راهنمای جامع طراحی، متالورژی و ساخت هیترهای کارتریجی در گروه صنعتی سانتیگراد
متا دیسکریپشن (Meta Description):
راهنمای تخصصی ساخت المنت فشنگی (کارتریجی) صنعتی در گروه صنعتی سانتیگراد؛ بررسی فرآیند سوئیجینگ، سیمپیچی نیکلکروم، اکسید منیزیم خلوصبالا، روکش استیل ۳۰۴ و ۳۱۶ و محاسبات دانسیته توان سطحی (Watt Density).
اهمیت دقت در طراحی و ساخت المنت فشنگی صنعتی
در جهان مدرن ماشینآلات صنعتی، کنترل دقیق دما و انتقال بهینه گرما شریان حیاتی خطوط تولید است. المنت فشنگی یا کارتریج هیتر (Cartridge Heater) یکی از پیشرفتهترین، متراکمترین و پربازدهترین المانهای حرارتی است که وظیفه دارد بیشترین نرخ انتقال حرارت را در کمترین حجم ممکن فراهم کند. این تجهیز از قالبهای تزریق پلاستیک و ریختهگری دایکست گرفته تا خطوط پیشرفته بستهبندی، داروسازی، تجهیزات آزمایشگاهی و صنایع نفت و پتروشیمی کاربرد بنیادین دارد.
با این حال، المنتهای فشنگی استاندارد تجاری اغلب به دلیل عدم تطابق دانسیته توان با کاربری نهایی یا کیفیت پایین عایقکاری، دچار افت حرارتی زودهنگام یا سوختگی سیم حرارتی میشوند. گروه صنعتی سانتیگراد به عنوان یکی از نامهای پیشرو در صنعت حرارت الکتریکی ایران، فرآیند ساخت المنت فشنگی را از سطح یک مونتاژ ساده کارگاهی فراتر برده و آن را بر پایههای متالورژی پیشرفته، شبیهسازی انتقال حرارت و تکنولوژی مدرن متراکمسازی دینامیکی (Swaging) استوار ساخته است.
المنت فشنگی چیست و مکانیزم انتقال حرارت در آن چگونه کار میکند؟
المنت فشنگی ساختاری لولهای و استوانهای شکل دارد که از یک غلاف فلزی محکم، سیم حرارتی مقاومتی، مغزی سرامیکی مقاوم به شوکهای حرارتی و پودر فشرده اکسید منیزیم (MgO) به عنوان رسانای حرارت و عایق الکتریکی تشکیل شده است.
مکانیزم انتقال حرارت در این نوع المنت عمدتاً از طریق رسانش مستقیم (Conduction) انجام میپذیرد. زمانی که المنت فشنگی درون حفرههای ماشینآلات قرار میگیرد، هرگونه فاصله هوایی هرچند میکرونی، به عنوان یک عایق قوی در برابر خروج گرما عمل میکند؛ این امر باعث ایجاد نقاط داغ موضعی (Hot Spots) و در نتیجه ذوب شدن سیم داخلی میشود. گروه صنعتی سانتیگراد با درک دقیق این مبانی ترمودینامیکی، المنتها را با تلورانسهای هندسی فوقالعاده باریک و دقیق تولید میکند تا انتقال گرما به دیواره فلزی قطعه با حداکثر راندمان صورت گیرد.
آناتومی مهندسی و متریال بهکاررفته در خط تولید گروه صنعتی سانتیگراد
هر قطعه المنت فشنگی خروجی از خطوط صنعتی سانتیگراد، مجموعهای از متریال با کیفیت بینالمللی است:
۱. سیم حرارتی داخلی (مغزی مقاومت الکتریکی)
قلب تپنده المنت فشنگی، سیم حرارتی آن است. در گروه صنعتی سانتیگراد تنها از آلیاژهای اورجینال نیکل-کروم با گرید NiCr 80/20 استفاده میشود. این آلیاژ توانایی تحمل دمایی تا ۱۲۰۰ درجه سانتیگراد را داراست، دچار اکسیداسیون ساختاری سریع نمیشود و مقاومت اهمی آن در سیکلهای مداوم روشن و خاموش شدن افت نمیکند.
۲. پودر اکسید منیزیم با گرید الکتریکی فوق خالص (High-Purity MgO)
یکی از حساسترین متریالها، پودر اکسید منیزیم است. این پودر باید همزمان عایق الکتریکی با دیالکتریک بسیار بالا و هدایتکننده حرارتی ایدهآل باشد. ناخالصیهای آهن یا ذرات معلق در پودر سبب تخلیه الکتریکی و اتصالی داخلی میشوند. گروه صنعتی سانتیگراد از پودرهای دانهبندیشده هیدروفوبیک استفاده میکند که مقاومت بالایی در برابر جذب رطوبت دارند.
۳. غلاف بیرونی فلزی (Sheath Material)
جنس روکش بسته به محیط کارکرد، خورندگی و حداکثر دمای کاربری انتخاب میگردد:
- استنلس استیل ۳۰۴: مناسب برای مصارف عمومی قالبسازی و ماشینآلات بستهبندی با دمای کاری متوسط.
- استنلس استیل ۳۱۶ و 316L: ایدهآل برای محیطهای مرطوب، اسیدی و خطوط فرآوری شیمیایی.
- سوپرآلیاژ اینکولوی ۸۰۰ و ۸۴۰ (Incoloy): انتخابی بیرقیب برای محیطهای با دمای کاری بسیار بالا و شوکهای حرارتی اکسیدکننده شدید.
۴. عایقبندی انتهایی و سیمهای لید نسوز
خروجیهای المنت با سرامیکهای خالص استاتیت یا آلومینا مسدود میشوند. سپس سیمهای رابط با روکش سیلیکونی، فایبرگلاس بافتهشده نسوز، یا مهره سرامیکی متصل شده و توسط رزینهای مقاوم اپوکسی یا سرامیک مایع سیل میشوند تا مانع نفوذ روغن و بخار شوند.
مراحل گامبهگام ساخت المنت فشنگی در گروه صنعتی سانتیگراد
فرآیند ساخت در مجموعه سانتیگراد شامل یک پروسه مکانیزه و با بازرسیهای دقیق کیفی در هر مرحله است:
گام اول: طراحی مهندسی و محاسبه دانسیته توان سطحی (Watt Density)
پیش از برش هر لوله، پارامترهای فیزیکی المنت از قبیل توان (وات)، ولتاژ، طول غلاف، قطر خارجی و دمای محیط قالب محاسبه میشوند. محاسبه دانسیته توان (وات بر سانتیمتر مربع) تضمین میکند که المنت دچار اضافه بار دمایی نشده و طول عمر چندساله داشته باشد.
گام دوم: سیمپیچی هسته مرکزی به روش دقیق
سیم نیکل-کروم با ابزارهای CNC اتوماتیک روی میلههای سرامیکی منیزیمی پیچیده میشود. تنظیم فاصله گامهای سیمپیچ بسیار حیاتی است؛ در صورت نیاز، گروه صنعتی سانتیگراد انتهای المنت را با تراکم سیمپیچی بالاتری طراحی میکند تا اتلاف حرارتی گوشهها جبران شود و توزیع دما در تمام طول المنت کاملاً یکنواخت باشد.
گام سوم: لولهگذاری، پر کردن با پودر منیزیم و ویبرهزنی
هسته سیمپیچی درون لوله استیل بدون درز (Seamless Tube) قرار گرفته و پودر MgO به آن تزریق میشود. این فرآیند همزمان با ارتعاشات مافوقصوت صورت میگیرد تا کوچکترین حباب هوا در لابهلای سیم باقی نماند.
گام چهارم: تکنولوژی نورد سرد و سوئیجینگ (Swaging Process)
مهمترین مرحله که المنتهای گروه صنعتی سانتیگراد را از نمونههای سنتی بازار متمایز میسازد، فرآیند چکشکاری دورانی یا سوئیجینگ است. در این فرآیند، لوله تحت ضربات هیدرولیکی پرقدرت و یکنواخت قرار میگیرد؛ قطر المنت فشرده شده و پودر منیزیم به حالت سنگی و کریستالی صلب درمیآید. این فشردهسازی حداکثری، رسانایی حرارتی را به اوج رسانده و سیم نیکلکروم را در ساختاری محکم تثبیت میکند.
گام پنجم: پرداخت، جوشکاری هلیآرک (TIG) و آببندی
ته لوله با یک دیسک استیل متناسب با جنس بدنه به روش جوشکاری تیگ در اتمسفر آرگون بسته میشود تا نفوذ هرگونه آلودگی مسدود گردد. در نهایت، سطح خارجی المنت با دقت میکرومتری سنگزنی و پولیش میشود تا تلورانسهای لازم جهت مونتاژ روان درون سوراخ قالب فراهم آید.
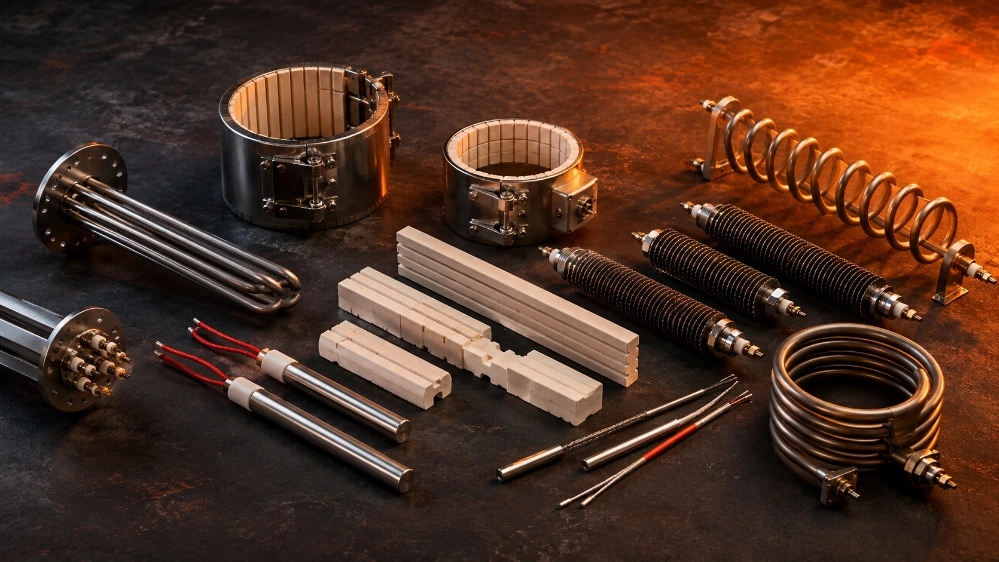
انواع المنتهای فشنگی ساختهشده در گروه صنعتی سانتیگراد
با توجه به تنوع نیاز صنایع کشور، گروه صنعتی سانتیگراد این محصول را در کلاسهای گوناگون طراحی و پیادهسازی میکند:
- المنت فشنگی دانسیته بالا (High Watt Density): طراحیشده برای محیطهایی با نیاز به حرارت فوقالعاده بالا در فضای محدود، نظیر صنایع پتروشیمی، قالبهای حساس تزریق پلاستیک و پزشکی.
- المنت فشنگی دانسیته متوسط و پایین (Low/Medium Watt Density): ایدهآل برای صنایع بستهبندی، دوخت نایلون، گرمایش سیالات، چسبهای حرارتی و صنایع غذایی با طول عمر استثنایی.
- المنت فشنگی با ترموکوپل داخلی (Built-in Thermocouple): تعبیه ترموکوپلهای تیپ J یا K دقیقاً در مجاورت بخش انتهایی یا میانی المنت، جهت ثبت دقیق دمای واقعی بدون نیاز به حفاری جداگانه روی قالب.
- المنتهای فشنگی ضدآب و ضدروغن: مجهز به آببندی سرامیکی، گلندهای فلزی ضدآب و زره استیل محافظ سیمها جهت مقاومت در برابر روغنهای هیدرولیک و رطوبت بالا.
اصول کنترل کیفیت و تستهای تخصصی در سانتیگراد
هیچ المنتی بدون پاس کردن پروتکلهای کنترل کیفی آزمایشگاه سانتیگراد از کارخانه خارج نمیشود:
- تست مقاومت اهمی دقیق (Ohmic Resistance Test): بررسی میزان انحراف توان واقعی دستگاه با نقشه مهندسی (تلورانس استاندارد کمتر از ۵ درصد).
- تست عایقی مگااهم در ولتاژ بالا (High-Pot Insulation Test): اعمال شوک الکتریکی تا ۱۵۰۰ ولت AC میان غلاف بیرونی و سیمهای لید جهت تضمین صفر بودن احتمال هرگونه جریان نشتی یا اتصالی.
- تست پیوستگی حرارتی و شوک سرد-گرم: سنجش پایداری المنت تحت سیکلهای حرارتی نهایی قبل از تحویل.
- تست ابعادی و گیجبندی (Go / No-Go Caliper Test): تضمین قرارگیری استاندارد المنت داخل هولدرها و قالبهای بدون لقی.
مزایای کلیدی سفارش ساخت به گروه صنعتی سانتیگراد
- طول عمر بسیار طولانی: به دلیل اجرای متراکمسازی سوئیجینگ و حذف منافذ هوای اکسیدکننده.
- توزیع یکنواخت گرما در طول هیتر: جلوگیری از تغییر شکل حرارتی قطعات و یکنواختی محصولات خروجی کارخانجات.
- تولید کاملاً سفارشی بر اساس نقشه فنی مشتری: امکان ساخت با قطرهای میلیمتری و اینچی، طولهای از چند سانتیمتر تا چند متر و توانهای نامحدود.
- گارانتی کارایی و خدمات مهندسی پس از فروش: پشتیبانی تخصصی کارشناسان متالورژی و مکانیک حرارتی سانتیگراد در انتخاب توان بهینه برای خط تولید شما.
جمعبندی؛ جهش راندمان حرارتی خطوط تولید با سانتیگراد
المنت فشنگی اگرچه در ظاهر قطعهای ساده به نظر میرسد، اما ساخت باکیفیت آن نیازمند تلفیق ظرافتهای مهندسی برق و متالورژی است. استفاده از هیترهای غیراستاندارد چیزی جز سوختگیهای زودهنگام، توقف خطوط گرانقیمت تولید و افزایش هزینههای تعمیرات در پی ندارد.
گروه صنعتی سانتیگراد با اتکا به خطوط تولید مدرن و دانش فنی بومیسازیشده، اطمینان خاطر را به مهندسان و صنعتگران صنایع تزریق، بستهبندی و فرآوری هدیه میدهد. برای مشاوره فنی، محاسبات ترمودینامیکی و ثبت سفارش ساخت انواع المنت فشنگی سفارشی، تیم فنی و مهندسی سانتیگراد همواره در کنار شماست.